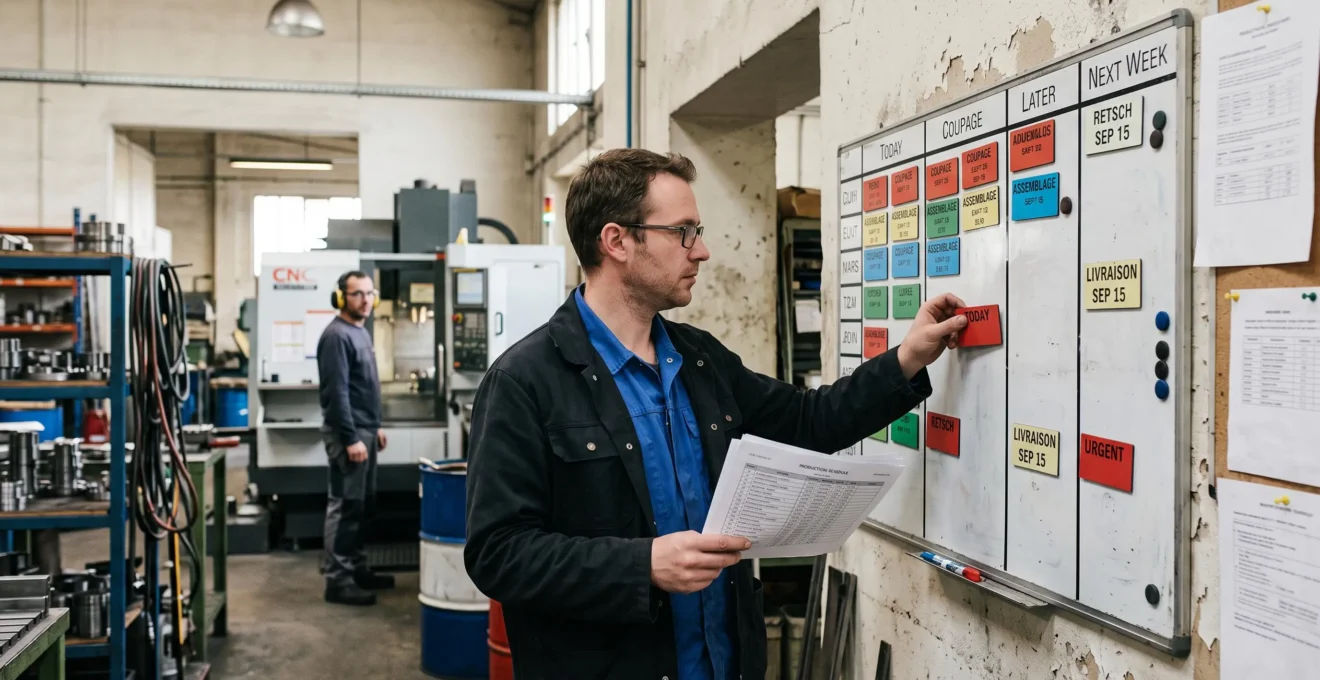
Respecter les délais de livraison dans une PME industrielle suppose de connaître précisément l’état des commandes, la disponibilité des composants et la capacité réelle de chaque poste de travail. Un planning initial ne suffit pas : une rupture d’approvisionnement, une surcharge sur une machine ou un changement de série plus long que prévu peut rapidement décaler plusieurs fabrications.
Le responsable d’atelier doit donc piloter la production à partir de données régulièrement actualisées. Cela implique de repérer les postes goulets, de vérifier les encours physiques, de distinguer les commandes récurrentes des fabrications spécifiques et de réagir dès qu’un écart apparaît entre le planning et la réalité.
La priorité consiste à construire une organisation suffisamment fiable pour absorber les commandes urgentes sans désorganiser les engagements déjà pris. La planification, le suivi opérationnel et la gestion des validations doivent fonctionner ensemble : automatiser les alertes peut accélérer les réactions, mais les décisions qui engagent les ressources et les dates clients doivent rester maîtrisées.
Les trois leviers pour mieux respecter les délais de fabrication
- Sécuriser les composants critiques et identifier les risques d’approvisionnement avant le lancement des ordres de fabrication.
- Calculer la charge réelle par poste et par compétence pour détecter les surcharges avant qu’elles ne deviennent des retards.
- Suivre les encours, réduire les changements de série et automatiser les alertes sans supprimer les validations humaines importantes.
- Pourquoi les ruptures de composants désorganisent-elles un planning de fabrication ?
- Comment calculer la charge d’un atelier avec plusieurs postes de travail ?
- Kanban ou ordonnancement classique pour une production en petites séries ?
- Les erreurs de suivi des encours qui faussent les dates de livraison
- Comment réduire les temps de changement de série dans un petit atelier ?
- Comment calculer la marge par mission dans une entreprise de services ?
- Comment estimer les contraintes de stockage d’une gamme de produits volumineux ?
- Comment automatiser les processus internes d’une PME sans perdre la maîtrise des validations ?
Pourquoi les ruptures de composants désorganisent-elles un planning de fabrication ?
Une rupture de composants peut bloquer une fabrication entière, même lorsque les autres pièces nécessaires sont disponibles. Lorsqu’un élément indispensable manque, l’ordre de fabrication ne peut pas suivre sa gamme normale. Le planning initial devient alors obsolète et les ressources prévues doivent être réaffectées ou attendre le réapprovisionnement.
Dans une PME, le problème est particulièrement sensible lorsque plusieurs références utilisent les mêmes composants. Une seule rupture peut affecter plusieurs commandes et provoquer un décalage en cascade. Le retard ne concerne donc pas uniquement le produit manquant : il peut également perturber les opérations suivantes, les créneaux machines et les interventions de sous-traitance.
Il faut distinguer deux catégories de ruptures. Les ruptures prévisibles concernent notamment les composants dont les délais d’approvisionnement sont longs ou qui proviennent d’un fournisseur unique. Les ruptures imprévisibles résultent davantage d’une panne fournisseur, d’une difficulté de transport ou d’une tension logistique. Les premières nécessitent une anticipation dans le calcul des besoins ; les secondes imposent une capacité de réaction et des solutions alternatives.
Le diagnostic des approvisionnements doit intégrer les matières premières, les pièces détachées, les encours et les produits finis. Bpifrance Création recommande également d’examiner les fournisseurs, leurs délais de commande, la rotation des stocks et la régularité des inventaires physiques dans son diagnostic des moyens d’une entreprise selon Bpifrance Création.
Pour prévenir les ruptures, le responsable d’atelier peut établir une liste des composants critiques en croisant plusieurs informations :
- Le délai habituel et la variabilité du délai d’approvisionnement.
- Le nombre de fournisseurs disponibles pour chaque référence.
- Le nombre de commandes dépendantes du composant.
- La possibilité de remplacer la pièce par une référence équivalente validée.
- La conséquence d’une indisponibilité sur les dates de livraison promises.
Une PME qui ne dispose pas d’un stock de sécurité calculé risque de transformer chaque incident fournisseur en retard client. Le niveau de protection doit être déterminé selon la criticité des références, leur consommation et les contraintes d’approvisionnement, plutôt que par une augmentation uniforme des stocks.
L’autre conséquence est moins visible : une rupture désynchronise les ressources. Une machine réservée pour une commande peut rester inutilisée, tandis qu’un opérateur ou un sous-traitant devient disponible à un moment différent de celui initialement prévu. Lorsqu’une pièce arrive finalement, le créneau nécessaire n’est parfois plus disponible.
La sécurisation des approvisionnements ne suffit toutefois pas à garantir une date fiable. Même lorsque tous les composants sont disponibles, l’atelier peut être incapable d’absorber les ordres de fabrication dans les délais annoncés. Il faut donc confronter les besoins à la capacité réelle des postes.
Comment calculer la charge d’un atelier avec plusieurs postes de travail ?
Calculer la charge d’un atelier consiste à additionner les temps nécessaires aux opérations de fabrication, puis à les comparer au temps réellement disponible sur chaque poste. Le responsable doit identifier le poste le plus contraint, intégrer les changements de série et tenir compte des indisponibilités. Une charge acceptable en moyenne peut masquer une surcharge importante sur une machine particulière.
La première étape consiste à décomposer chaque ordre de fabrication en opérations. Pour chaque poste, il faut connaître les quantités à produire, les temps unitaires et les temps de préparation. Le calcul peut être représenté ainsi :
Charge prévisionnelle d’un poste = somme des temps opératoires + somme des temps de préparation et de changement de série.
La charge obtenue doit ensuite être comparée à la capacité réellement disponible pendant la période considérée. Cette capacité ne correspond pas simplement au nombre d’heures théoriques d’ouverture de l’atelier. Il faut retirer les pauses, les absences, les arrêts prévisibles et les indisponibilités connues des équipements.
Le taux de charge se calcule alors de la manière suivante :
Taux de charge = charge prévisionnelle / capacité réelle disponible × 100.
Le résultat permet de repérer les postes qui risquent de ne pas terminer leurs opérations dans la période prévue. Un taux supérieur à 100 % signale une charge supérieure à la capacité disponible : il faut alors replanifier, déplacer certaines opérations lorsque cela est possible ou mobiliser une capacité complémentaire.
Le Lean Enterprise Institute présente le Process Capacity Sheet comme un outil de calcul de la capacité des machines et d’identification des goulets d’étranglement. Sa méthode prend notamment en compte les temps de cycle, les changements d’outillage et le travail manuel. Cette approche s’inscrit dans les principes de travail standardisé définis par le Lean Enterprise Institute.
Pour rendre le calcul exploitable, une PME peut suivre la charge par poste sur une semaine glissante. Cette visualisation facilite l’identification des périodes de surcharge avant qu’elles ne compromettent les dates de livraison. Elle permet également de simuler l’intégration d’une commande urgente sans déplacer aveuglément les autres ordres.
Un exemple pédagogique permet de comprendre le raisonnement. Supposons un atelier disposant de 40 heures réellement disponibles sur trois postes pendant une semaine :
| Poste | Charge prévue | Capacité réelle | Taux de charge |
|---|---|---|---|
| Découpe | 28 h | 40 h | 70 % |
| Usinage | 46 h | 40 h | 115 % |
| Assemblage | 32 h | 40 h | 80 % |
Dans cet exemple, l’usinage constitue le poste à examiner en priorité. Les autres postes disposent encore de capacité, mais cette disponibilité ne permet pas de compenser automatiquement le dépassement de charge sur l’usinage.
Une difficulté supplémentaire apparaît lorsque le même opérateur travaille sur plusieurs machines. Le calcul par équipement peut alors surestimer la capacité disponible. Il faut vérifier les compétences nécessaires, les chevauchements d’opérations et les possibilités réelles d’intervention de chaque personne.
Un tableau de capacité doit donc présenter deux lectures complémentaires : la charge par machine et la charge par compétence ou opérateur. Cette distinction évite de planifier simultanément plusieurs opérations qui nécessitent la présence d’une même personne.
Une fois la capacité connue, reste à déterminer comment déclencher et ordonner les fabrications. Le choix entre Kanban et ordonnancement classique dépend notamment de la régularité des références et de la diversité des commandes.
Kanban ou ordonnancement classique pour une production en petites séries ?
Le Kanban convient particulièrement aux références récurrentes dont la demande est relativement régulière, tandis que l’ordonnancement classique est mieux adapté aux commandes spécifiques, aux gammes variables et aux échéances clients différentes. Pour une PME en petites séries, une organisation hybride permet souvent de distinguer les flux répétitifs des fabrications réalisées à la demande.
Le Kanban repose sur une logique de production tirée : une opération aval signale son besoin à l’opération amont, notamment au moyen d’une carte de réapprovisionnement. La production est ainsi déclenchée en fonction de la consommation réelle du processus suivant, plutôt qu’à partir d’une simple anticipation de production.
Le Lean Enterprise Institute distingue plusieurs configurations de production tirée. Le système Supermarket Pull utilise des stocks de réapprovisionnement pour chaque référence. Le Sequential Pull permet de produire à la commande lorsque le nombre de références rend difficile le maintien d’un stock pour chacune. Un système mixte peut associer ces deux approches.
Cette combinaison est particulièrement intéressante pour les ateliers qui fabriquent à la fois des produits standards et des produits personnalisés. Les références régulières peuvent être pilotées par réapprovisionnement, tandis que les commandes spécifiques restent suivies par ordonnancement. Les principes sont détaillés dans la présentation des différents systèmes de production tirée par le Lean Enterprise Institute.
| Critère | Kanban | Ordonnancement classique |
|---|---|---|
| Type de demande | Récurrente et relativement régulière | Variable et spécifique |
| Déclenchement | Besoin signalé par l’aval | Commande et planning de fabrication |
| Gestion des références | Références répétitives | Références nombreuses ou personnalisées |
| Promesse client | Stabilisation des délais récurrents | Planification d’une échéance par commande |
| Point de vigilance | Discipline des réapprovisionnements | Fiabilité des temps et des priorités |
En petites séries, le choix est rarement évident. Une PME peut avoir des commandes fréquentes sur quelques références, mais également des demandes exceptionnelles qui mobilisent des machines et des compétences différentes. Utiliser un seul mode de pilotage pour tous les produits risque de rendre l’organisation trop rigide.
Une approche hybride permet de séparer les deux familles de flux :
- Produits récurrents : réapprovisionnement piloté par Kanban avec des quantités et des règles de déclenchement définies.
- Produits spécifiques : ordonnancement par ordre de fabrication, avec affectation des opérations et dates prévisionnelles.
- Produits difficiles à prévoir : production séquentielle à la commande, lorsque les délais et les capacités le permettent.
Le Kanban exige cependant certaines conditions. Les postes doivent être suffisamment équilibrés, les règles de réapprovisionnement respectées et les quantités en circulation maîtrisées. Si les cartes sont mal utilisées ou si les approvisionnements ne suivent pas, le système ne protège plus efficacement la fluidité des opérations.
Le système séquentiel présente également des limites lorsque les commandes sont difficiles à anticiper. Il nécessite une bonne compréhension des besoins clients et un délai de production suffisamment court ou un stock adéquat de produits finis.
Quel que soit le mode de déclenchement retenu, la fiabilité des dates dépend finalement de la qualité des informations remontées depuis les postes. Un planning bien construit devient rapidement trompeur si les quantités réellement produites ne correspondent pas aux encours déclarés.
Les erreurs de suivi des encours qui faussent les dates de livraison
Un suivi imprécis des encours donne une représentation erronée de l’avancement des commandes et conduit à annoncer des dates de livraison peu fiables. Les principales erreurs concernent les quantités déclarées mais non produites, les ordres clôturés trop tôt et les pièces qui circulent entre deux postes sans être enregistrées. Le planning doit donc être régulièrement confronté à la réalité physique de l’atelier.
La première erreur consiste à déclarer une quantité produite alors que les pièces ne sont pas réellement terminées. Une saisie anticipée peut laisser croire qu’un lot est disponible pour l’opération suivante, alors qu’il reste encore du travail à effectuer.
La deuxième erreur concerne les ordres de fabrication marqués comme terminés avant la fin effective des opérations. Le responsable peut alors considérer qu’une machine est libérée ou qu’une commande est prête pour l’expédition alors que des contrôles, reprises ou opérations complémentaires restent nécessaires.
La troisième erreur est plus difficile à détecter : les encours invisibles entre deux postes. Les pièces peuvent être terminées sur une machine, mais attendre leur transfert, leur contrôle ou leur prise en charge par l’opération suivante. Sans information datée, cet intervalle disparaît du planning.
Ces erreurs produisent plusieurs conséquences :
- Les dates de fin prévisionnelles sont calculées sur des quantités incorrectes.
- Les responsables pensent qu’un poste est disponible alors qu’il reste des opérations à réaliser.
- Les vrais goulets d’étranglement restent invisibles.
- Les commandes urgentes sont replanifiées sur des capacités qui ne sont pas réellement disponibles.
- Les retards sont découverts trop tard pour prévenir correctement le client.
Le suivi verbal ou les tableaux manuels peuvent suffire dans un atelier de petite taille, mais ils atteignent rapidement leurs limites lorsque plusieurs commandes circulent simultanément. Les informations doivent être structurées autour de l’état d’avancement de chaque opération, de la quantité réalisée et de la date de mise à jour.
Un contrôle de cohérence simple consiste à comparer périodiquement l’encours déclaré avec l’encours physique. Le responsable peut sélectionner plusieurs ordres en cours, vérifier les quantités présentes aux différents postes et identifier les écarts entre les informations enregistrées et la réalité.
Ce contrôle ne doit pas seulement servir à corriger les quantités. Les écarts récurrents révèlent souvent un problème de méthode : déclaration trop tardive, opération mal identifiée, absence de transfert d’information ou définition imprécise de la fin d’une opération.
Une PME peut structurer son suivi avec les informations suivantes :
| Information | Utilité pour le planning |
|---|---|
| Numéro d’ordre de fabrication | Identifier la commande concernée. |
| Poste et opération | Localiser précisément l’encours. |
| Quantité prévue et réalisée | Mesurer l’avancement réel. |
| Quantité restante | Estimer le travail encore nécessaire. |
| Date de mise à jour | Évaluer la fraîcheur de l’information. |
| Statut de l’opération | Distinguer attente, production, contrôle et achèvement. |
La fiabilité des données permet aussi d’éviter une mauvaise décision d’investissement. Si les encours sont mal localisés, un responsable peut croire qu’une machine manque de capacité alors que le véritable blocage provient d’une attente entre deux opérations ou d’un problème de transfert.
Plan d’action pour fiabiliser le suivi des encours
- Recenser les ordres de fabrication ouverts et produire une liste des commandes en cours.
- Définir les opérations à suivre et créer une fiche de statut par opération.
- Comparer les quantités déclarées aux quantités physiquement constatées et consigner les écarts.
- Identifier les causes des écarts et formaliser les règles de déclaration des opérations terminées.
- Mettre en place un contrôle périodique avec un relevé daté des encours et des anomalies corrigées.
Une fois les flux mieux suivis, le responsable peut agir sur une autre source de perte de capacité : les changements de série. Ces temps d’arrêt sont particulièrement pénalisants lorsque les commandes sont nombreuses et que les postes goulets doivent absorber des urgences.
Comment réduire les temps de changement de série dans un petit atelier ?
La méthode SMED permet de réduire les temps de changement de série en séparant les opérations qui nécessitent l’arrêt de la machine de celles qui peuvent être préparées pendant son fonctionnement. Dans une PME, cette démarche repose d’abord sur l’observation, la préparation des outillages, la standardisation et l’organisation du travail. Elle permet de récupérer de la capacité sans nécessairement investir dans de nouveaux équipements.
Un changement de série comprend généralement plusieurs opérations : arrêt de la machine, démontage de l’outillage, installation du nouvel équipement, réglages, essais et validation de la première pièce. Certaines étapes imposent effectivement l’arrêt de la machine ; d’autres peuvent être anticipées.
La méthode SMED distingue ainsi deux catégories :
- Opérations internes : elles nécessitent l’arrêt de la machine et ne peuvent être réalisées que pendant l’indisponibilité de l’équipement.
- Opérations externes : elles peuvent être effectuées avant l’arrêt ou après la remise en fonctionnement de la machine.
L’objectif consiste à transformer autant que possible les opérations internes en opérations externes, sans compromettre la sécurité ni la conformité des réglages.
Une première amélioration consiste à préparer les outils et les composants nécessaires avant la fin de la série en cours. L’opérateur ne doit pas perdre du temps à chercher un équipement ou à vérifier tardivement la disponibilité d’un outillage.
La standardisation des réglages constitue un autre levier. Des repères, des gabarits, des procédures courtes et une check-list permettent de limiter les hésitations et les ajustements successifs. La documentation doit rester adaptée aux équipements réellement utilisés dans l’atelier.
La démarche peut être menée sans investissement lourd :
- Observer un changement de série complet sans modifier les habitudes pendant la mesure.
- Chronométrer et décomposer chaque opération.
- Identifier les étapes qui nécessitent réellement l’arrêt de la machine.
- Préparer à l’avance les outils et les éléments nécessaires.
- Standardiser les étapes répétitives et vérifier le résultat lors des changements suivants.
Le gain doit être évalué en fonction de son impact sur les délais globaux, et pas uniquement sur la durée d’une opération isolée. Réduire un changement de série sur un poste peu sollicité n’apporte pas nécessairement un bénéfice significatif aux commandes urgentes.
La priorité doit donc aller aux postes goulets identifiés lors du calcul de charge. Une réduction du temps d’arrêt sur ces équipements augmente directement le temps disponible pour fabriquer les commandes qui traversent le poste contraint.
Il faut également vérifier que les changements plus rapides ne génèrent pas davantage de rebuts, de réglages incorrects ou de reprises. Le temps gagné n’a de valeur que si la qualité et la sécurité restent maîtrisées.
La performance industrielle ne dépend cependant pas uniquement du temps passé sur les machines. Lorsqu’une PME associe installation, maintenance ou accompagnement à ses fabrications, elle doit également connaître la rentabilité de ces interventions pour préserver les ressources nécessaires à la production.
À retenir avant d’automatiser les processus internes
- Fiabiliser les données opérationnelles avant de déclencher des automatisations.
- Déterminer quelles validations doivent rester humaines, notamment lorsqu’une décision modifie une date client ou engage des coûts.
- Automatiser en priorité les alertes qui signalent les écarts de charge, les retards et les anomalies de suivi.
Comment calculer la marge par mission dans une entreprise de services ?
La marge par mission se calcule en déduisant du prix de vente les coûts directement associés à l’intervention. Pour une PME industrielle qui réalise également des prestations d’installation, de maintenance ou d’accompagnement, ce calcul permet de vérifier si les missions mobilisent les ressources de manière rentable et si elles contribuent correctement à l’équilibre de l’activité.
Une mission de service peut mobiliser des techniciens, des opérateurs qualifiés ou des équipements qui sont également nécessaires à la production. Si le temps consacré à une intervention est sous-estimé, l’entreprise risque de surestimer sa capacité disponible pour les ordres de fabrication.
Le calcul doit intégrer les principaux coûts directs :
- Le temps passé par chaque intervenant, valorisé à son coût.
- Les déplacements et frais associés à la mission.
- Les prestations achetées à des fournisseurs ou sous-traitants.
- Les consommables et autres dépenses directement imputables à l’intervention.
La formule de base est la suivante :
Marge par mission = prix de vente de la mission − coûts directs de la mission.
Pour obtenir une vision exploitable, il faut également distinguer le montant de marge et le taux de marge retenu dans les tableaux de gestion. Les coûts indirects ne sont pas automatiquement couverts par le calcul des seuls coûts directs : le périmètre du calcul doit donc être clairement défini.
Un exemple pédagogique permet d’illustrer la méthode. Une intervention vendue 1 500 € mobilise un technicien dont le temps valorisé représente 600 €, des déplacements de 120 € et une prestation achetée de 180 €. Les coûts directs atteignent 900 € et la marge calculée sur cette base est de 600 €.
La comparaison entre marge prévue et marge constatée est particulièrement utile. Une intervention estimée à une journée peut finalement en mobiliser deux. L’écart révèle une sous-estimation du temps nécessaire, une difficulté technique ou une organisation insuffisante de la prestation.
Ces écarts peuvent aussi avoir des conséquences sur la production. Un technicien mobilisé plus longtemps que prévu ne peut pas intervenir sur d’autres missions ou soutenir l’atelier au moment initialement planifié. Le responsable doit donc suivre à la fois la rentabilité de la mission et les ressources qu’elle immobilise.
Il faut enfin distinguer la marge d’une mission de la rentabilité globale d’un client. Une intervention isolée peut être peu rentable tout en contribuant à sécuriser une relation commerciale ou une charge récurrente pour l’atelier. Cette décision relève d’un arbitrage économique plus large que le seul résultat de la mission.
Le suivi économique des interventions doit également être rapproché des contraintes physiques de l’entreprise. Une production peut être terminée dans les temps et rester bloquée faute d’espace pour stocker ou préparer les produits avant leur expédition.
Comment estimer les contraintes de stockage d’une gamme de produits volumineux ?
Estimer les contraintes de stockage d’une gamme de produits volumineux nécessite de mesurer l’emprise au sol de chaque référence, les quantités à conserver et les espaces nécessaires à la circulation et à l’expédition. La surface disponible ne suffit pas : la rotation des produits et la durée pendant laquelle ils occupent les emplacements déterminent aussi la fluidité des flux.
Une première analyse consiste à établir une fiche par référence. Elle doit préciser les dimensions du produit, son volume, son mode de stockage et la quantité susceptible d’être présente simultanément dans l’entreprise.
La surface nécessaire doit ensuite intégrer les espaces qui ne peuvent pas être occupés par les produits : allées de circulation, accès aux équipements, zones de manutention et dégagements nécessaires à la sécurité. Les contraintes d’empilage et de manipulation doivent également être prises en compte.
Une gamme de produits volumineux pose une difficulté particulière lorsque certaines références ont une rotation faible. Elles peuvent occuper durablement des emplacements alors que les produits à forte rotation nécessitent une circulation rapide entre fabrication, stockage et expédition.
Le responsable doit donc rapprocher trois informations :
- L’encombrement : surface et volume nécessaires à chaque référence.
- La quantité simultanément présente : produits finis, encours et stocks de couverture.
- La rotation : fréquence de sortie et durée moyenne d’occupation des emplacements.
Cette analyse permet de comparer plusieurs organisations possibles. Le stockage en fin de chaîne facilite le rapprochement entre production et expédition, mais nécessite un espace adapté à proximité des postes de fabrication. Un magasin central peut améliorer la centralisation des stocks, mais multiplier les déplacements. Le stockage externe ponctuel peut libérer de la place, au prix de contraintes supplémentaires de transport et de coordination.
| Solution | Avantage principal | Point de vigilance |
|---|---|---|
| Stockage en fin de chaîne | Proximité entre fabrication et expédition | Surface disponible à proximité des postes |
| Magasin central | Centralisation des produits et des emplacements | Déplacements et manutentions supplémentaires |
| Livraison directe depuis la production | Limitation du stockage intermédiaire | Synchronisation de la fabrication et du transport |
| Stockage externe ponctuel | Libération temporaire de l’espace interne | Coûts et délais de transfert |
La zone d’expédition mérite une attention particulière. Un produit peut être totalement fabriqué et contrôlé, mais rester immobilisé faute d’emplacement de préparation, de regroupement ou de chargement. Dans ce cas, le goulet d’étranglement ne se situe plus dans la fabrication : il se trouve après la production.
Il est donc nécessaire de distinguer la capacité de fabrication de la capacité de stockage et d’expédition. Un planning qui considère une commande terminée dès la sortie de la dernière machine risque d’annoncer une disponibilité trop optimiste au client.
Le responsable peut également examiner la fréquence des expéditions, les regroupements possibles et les conditions de mise à disposition des transporteurs. Une meilleure synchronisation limite le temps pendant lequel les produits finis occupent les zones de stockage.
La maîtrise de ces contraintes physiques complète le pilotage de la production. Pour maintenir une organisation fiable dans la durée, la PME peut ensuite automatiser la circulation des informations et les alertes, à condition de conserver les validations nécessaires aux décisions sensibles.
Comment automatiser les processus internes d’une PME sans perdre la maîtrise des validations ?
Une PME peut automatiser progressivement sa gestion de production en commençant par les tâches répétitives et les alertes, tout en conservant une validation humaine pour les décisions qui engagent les ressources, les coûts ou les dates promises aux clients. La priorité consiste à fiabiliser les informations avant d’automatiser les processus qui les utilisent.
La première étape est de repérer les tâches qui mobilisent du temps sans nécessiter un arbitrage particulier. La transmission des ordres de fabrication, la mise à jour des états d’avancement et la notification d’une opération terminée peuvent être structurées et automatisées lorsque les données d’origine sont fiables.
Les alertes constituent un autre usage pertinent. Un système peut signaler :
- Une charge supérieure à la capacité disponible sur un poste.
- Un ordre de fabrication dont l’avancement ne correspond plus au planning.
- Un composant critique indisponible avant le lancement d’une commande.
- Un écart entre une date planifiée et une date de livraison promise.
- Un encours dont le statut n’a pas été actualisé dans les délais définis.
Ces notifications donnent au responsable d’atelier une vision plus rapide des événements qui nécessitent une intervention. Elles ne doivent cependant pas déclencher automatiquement toutes les décisions. Une alerte de surcharge peut signaler un problème, mais la modification des priorités doit tenir compte des engagements commerciaux et des conséquences sur les autres commandes.
Pour préserver la maîtrise des validations, il faut distinguer les événements automatisables des décisions qui nécessitent un accord humain.
| Événement | Automatisation possible | Validation humaine |
|---|---|---|
| Transmission d’un ordre validé | Diffusion aux postes concernés | Validation initiale de l’ordre |
| Mise à jour d’un état d’avancement | Enregistrement et actualisation | Contrôle des anomalies |
| Dépassement de charge | Calcul et notification | Arbitrage de la capacité |
| Modification d’une date client | Simulation et proposition | Accord avant engagement |
| Engagement de coûts supplémentaires | Préparation d’une demande | Autorisation par le responsable compétent |
Une automatisation efficace repose sur des règles explicites. Chaque événement doit avoir un responsable, un seuil de déclenchement et une action attendue. Sans cette organisation, les notifications s’accumulent et deviennent progressivement inutiles.
Le risque majeur pour une PME est d’automatiser un processus mal maîtrisé. Si les quantités produites sont incorrectes ou si les états d’avancement sont incomplets, le système transmettra plus rapidement des informations erronées. Les décisions prises à partir de ces données pourront alors aggraver les retards.
La démarche doit donc suivre un ordre logique :
- Fiabiliser les données relatives aux composants, aux ordres de fabrication et aux encours.
- Formaliser les règles de calcul de charge et les priorités de production.
- Identifier les événements qui doivent déclencher une alerte.
- Définir les décisions qui nécessitent une validation humaine.
- Automatiser progressivement les échanges et contrôler les résultats obtenus.
La planification intégrée peut également s’appuyer sur des cadres de référence industriels. La norme ISO 18828-2:2016 décrit un processus de référence pour organiser la planification de la production, notamment les différents niveaux de planification et leurs relations. Son périmètre ne couvre toutefois pas directement la gestion des stocks ni le contrôle des ordres de fabrication. La présentation de la norme ISO 18828-2 sur la planification de la production permet de mieux comprendre cette distinction.
Le choix d’un outil de gestion de production doit enfin tenir compte de la taille de l’entreprise, de ses flux et de ses contraintes opérationnelles. Un dispositif adapté doit permettre de visualiser les ordres, les opérations, les ressources, les encours et les échéances sans multiplier les saisies ni rendre les validations opaques.
Un responsable d’atelier peut ainsi passer d’une gestion principalement réactive à un pilotage anticipatif : les risques d’approvisionnement sont identifiés, les charges sont comparées aux capacités réelles, les encours sont vérifiés et les changements de priorité sont encadrés. La prochaine étape consiste à formaliser ces règles dans un processus de suivi partagé, puis à vérifier régulièrement leur efficacité sur les délais effectivement tenus.
Quels indicateurs suivre pour respecter les délais de production ?
Les indicateurs les plus utiles sont le taux de charge par poste, les quantités produites par rapport aux quantités prévues, le nombre d’ordres en retard, les ruptures de composants, les temps de changement de série et les écarts entre dates planifiées et dates réellement constatées. Ils doivent être analysés ensemble pour identifier les causes des retards plutôt que leurs seuls effets.
Comment gérer une commande urgente sans désorganiser tout l’atelier ?
Il faut d’abord vérifier la disponibilité des composants, puis calculer la charge supplémentaire sur chaque poste et identifier les ressources nécessaires. La commande urgente doit être intégrée au planning après évaluation de son impact sur les autres ordres. Le responsable doit ensuite valider les éventuelles modifications de priorités et les nouvelles dates communiquées aux clients.
Faut-il utiliser un ERP ou un logiciel de gestion de production pour une PME industrielle ?
Le choix dépend de la complexité des flux, du nombre de références, des postes de travail et du niveau de suivi nécessaire. Un ERP peut centraliser les commandes, les achats, les stocks et les données de production. Un outil spécialisé peut être pertinent lorsque le besoin porte surtout sur l’ordonnancement, le suivi des opérations et la visibilité sur les encours. L’essentiel est d’éviter les doubles saisies et de disposer d’informations cohérentes.
Comment savoir si un atelier est réellement saturé ?
Il faut comparer la charge prévisionnelle à la capacité réelle disponible sur chaque poste, et non uniquement au temps théorique d’ouverture. Les temps de préparation, les changements de série, les pannes, les absences et les contraintes de compétences doivent être intégrés. Un poste peut être saturé même lorsque la capacité globale de l’atelier semble suffisante.
Pourquoi les dates de livraison restent-elles peu fiables malgré un planning détaillé ?
Un planning détaillé ne garantit pas la fiabilité des informations utilisées pour le construire. Les ruptures de composants, les temps opératoires sous-estimés, les encours mal déclarés et les capacités surestimées peuvent fausser les prévisions. Il faut donc confronter régulièrement les données planifiées à la réalité physique de l’atelier et actualiser les échéances dès qu’un écart significatif apparaît.